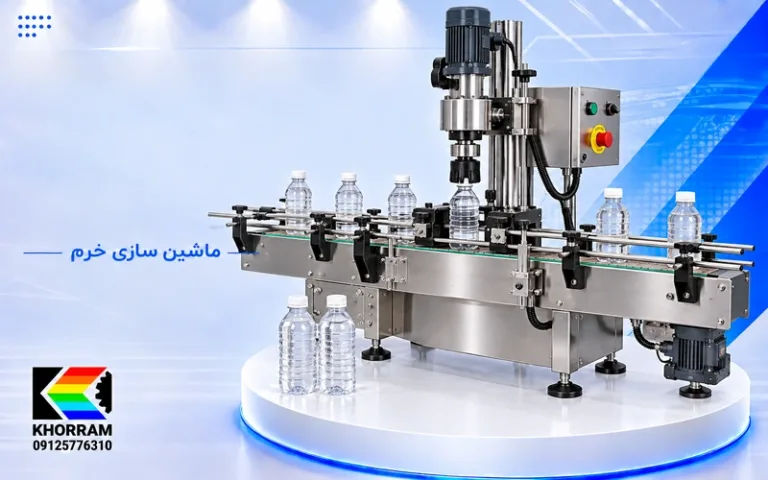
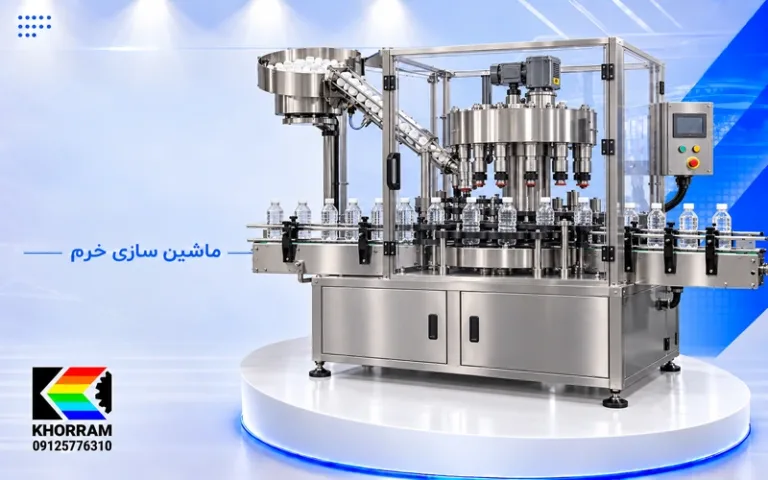
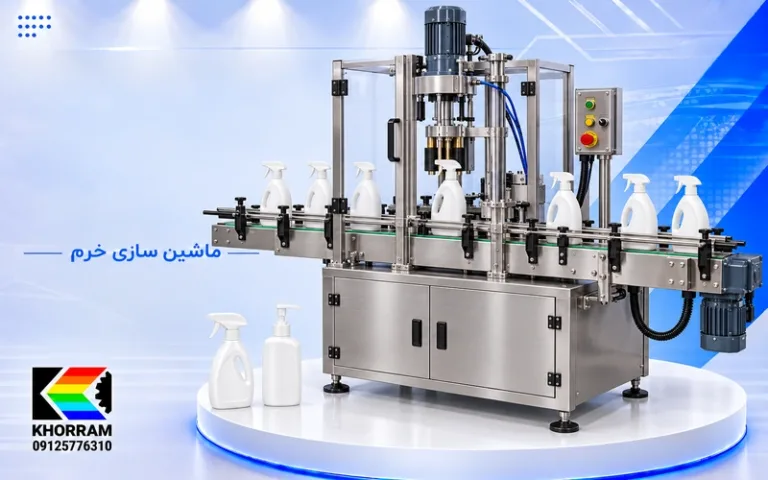
خرید دستگاه درب بند ROPP صنعتی را نباید فقط با سرعت درببندی مقایسه کرد؛ در این سیستم، درپوش آلومینیومی هنگام بستهشدن توسط رولرها روی فرم رزوه و حلقه دهانه شکل میگیرد، بنابراین تطابق دقیق درب، دهانه ظرف و تنظیم هد مستقیماً روی کیفیت بستهشدن اثر میگذارد.
اگر فشار یا موقعیت رولرها متناسب با کپ و ظرف نباشد، فرم رزوه و نوار پلمپ میتواند یکنواخت نباشد؛ به همین دلیل قطر و ارتفاع درب ROPP، مشخصات دهانه بطری، جنس و ابعاد ظرف، نحوه قرارگیری کپ و تیراژ واقعی خط باید قبل از انتخاب دستگاه مشخص شوند.
هنگام بررسی خرید دستگاه درب بند صنعتی، بهتر است نمونه واقعی بطری و درپوش مبنای انتخاب قرار گیرد؛ چون هد ROPP و تنظیمات آن باید با سایز و فرم واقعی کپ هماهنگ باشد و صرف ظرفیت اسمی دستگاه برای تصمیمگیری کافی نیست.
برای چنین خطی، دستگاه مناسب مدلی است که علاوه بر رسیدن به ظرفیت موردنیاز، بتواند شکلدهی درب و پلمپ را در تولید مستمر با ثبات مناسبی تکرار کند و در صورت وجود چند سایز کپ یا بطری، محدوده تغییرات محصول از ابتدا در طراحی کانفیگ دیده شود.
قبل از خرید دستگاه درب بند ROPP صنعتی، رزوه، آببندی و پلمب را جداگانه بسنجید
درب بند ROPP باید پوسته آلومینیومی را متناسب با دهانه بطری فرم دهد و بستهای تحویل دهد که درست باز شود و آببندی موردنیاز را داشته باشد. ظاهر براق درب یا سرعت گردش هد برای انتخاب کافی نیست؛ این هفت معیار، خرید را به نتیجه واقعی بستهبندی متصل میکنند.
رزوه درب آلومینیومی کامل شکل میگیرد یا هنگام بازکردن گیر میکند؟
در مکانیزم ROPP، غلتک رزوهزن بدنه درب را روی الگوی رزوه دهانه فرم میدهد. کیفیت این کار را با نمونه بازشده و بستهشده بررسی کنید. بازشدن نامنظم، هرزشدن یا دشواری بستن مجدد باید پیش از خرید مشخص شوند. نقشه دهانه و مشخصات درب را کنار هم بدهید تا ابزار متناسب انتخاب شود.
حلقه پلمب پس از درببندی سالم میماند و در اولین بازشدن درست عمل میکند؟
در نمونه دارای حلقه پلمب، اتصالات باریک حلقه به بدنه درب باید بعد از درببندی سالم باشند و هنگام اولین بازشدن مطابق طراحی جدا شوند. فشار نامناسب یا ناسازگاری درب و دهانه میتواند این رفتار را تغییر دهد. پذیرش نمونه را با چهار کنترل انجام دهید:
- قبل از بازشدن: پلهای اتصال حلقه از قبل پاره نشده باشند.
- فرم حلقه: قسمت پایینی درب متناسب با برجستگی نگهدارنده دهانه شکل گرفته باشد.
- اولین استفاده: جداشدن پلمب و بازشدن درب طبق معیار تأمینکننده بسته انجام شود.
- سلامت ظاهری: بریدگی ناخواسته، جمعشدگی نامناسب و آسیب به چاپ دیده نشود.
خروجی درب بند ROPP را با چه ترکیبی از سرعت و ضایعات مقایسه کنید؟
تعداد بطری عبوری زمانی ارزش خرید ایجاد میکند که نمونهها از کنترل رزوه، نشتی و پلمب عبور کنند. زمان تأمین درب و تعویض تنظیمات را هم در ظرفیت روزانه حساب کنید؛ بهخصوص اگر چند بستهبندی را در یک شیفت تولید میکنید.
| وضعیت تولید شما |
معیار مفید برای ارزیابی خروجی |
موضوع مؤثر بر انتخاب دستگاه |
| تولید چند سایز درب در یک روز |
تعداد بسته سالم پس از احتساب زمان تعویض |
تنظیمات هد و تعداد قطعات تغییر سایز |
| اتصال به پرکن موجود |
کارکرد پایدار با آهنگ واقعی ورود بطری |
تغذیه درب و هماهنگی انتقال ظروف |
| تولید پیوسته یک بستهبندی |
یکنواختی کیفیت در طول کار و بین هدها |
پایداری تنظیمات و امکان کنترل خروجی |
ظرفیت قابلتعهد ROPP را برای همان درب و بطری استعلام کنید. سرعت مدلهای دیگر درببند، بدون بررسی فرایند رولکردن و تجهیزات تغذیه، مبنای قطعی این سفارش نیست.
بطری و دهانه، نیروهای واردشده هنگام رولکردن را تحمل میکنند؟
جنس ظرف، شکل کف، ارتفاع و مشخصات دهانه در انتخاب تکیهگاه و تنظیم هد اثر دارند. بطری باید در موقعیت درست قرار بگیرد تا نیرو به بسته نامناسب وارد نشود. برای نمونه شیشهای، سلامت لبه آببندی و تفاوت ابعاد نمونههای تولیدی را هم بررسی کنید؛ یک بطری سالم، نماینده تمام محموله نیست.
اپراتور چه کنترلهایی را انجام میدهد و دستگاه با بطری بدون درب چه میکند؟
وظیفه قراردادن درب، ورود بطری، بررسی خروجی و خارجکردن بسته ناسالم را مشخص کنید. از سازنده بپرسید جلوگیری از عملیات روی بطری بدون درب چگونه انجام میشود و چه کنترلهایی در قیمت وجود دارند. امکانات تشخیص، توقف و جداسازی را با نام و عملکردشان در پیشنهاد بخواهید.
تعویض درب یا محموله بطری، تنظیم دوباره هد را چقدر دشوار میکند؟
با تغییر ارتفاع پوسته، مشخصات لاینر یا دهانه ممکن است تنظیمات قبلی قابلاستفاده نباشند. برای خرید، روش ثبت و بازیابی تنظیمات و قطعات موردنیاز تغییر سایز را بررسی کنید. آموزش باید نشان دهد چگونه پس از تغییر بستهبندی، خروجی دوباره تأیید میشود؛ صرفاً تعویض سریع قطعه، پایان آمادهسازی نیست.
قبل از نهاییکردن خرید ROPP، چه آزمونی از بسته نهایی بخواهید؟
امکان تست را با نمونه درب خام، بطری و شرایط واقعی محصول هماهنگ کنید. بستهای که فقط برای نمایش ظاهری آماده شده، همه معیارهای پذیرش تولید را پوشش نمیدهد.
- نمونههای شناسنامهدار: تأمینکننده و محموله درب و بطری مشخص باشند.
- بازشدن و بستن مجدد: روش سنجش نیروی بازکردن و معیار قبول نمونه از قبل تعیین شوند.
- آببندی: آزمون نشتی متناسب با محتویات و شرایط نگهداری انجام شود.
- رزوه و پلمب: فرم درب، سلامت اتصالات حلقه و نتیجه اولین بازشدن ثبت شوند.
برای بررسی سفارش درب بند ROPP در ماشینسازی خرم، درب خام، تصویر دهانه و یک نمونه بستهشده مطلوب را معرفی کنید تا مشخصات لازم برای پیشنهاد فنی روشن شوند.
گام اول خرید دستگاه درب بند ROPP؛ نوع درب آلومینیومی و اجزای بسته را انتخاب کنید
پیش از انتخاب مدل دستگاه، مشخص کنید درب کوتاه، دامنبلند یا مجموعه دارای قطعه خروجی استفاده میکنید. ارتفاع پوسته و اجزای داخل آن، روی انتخاب ابزار و ترتیب عملیات اثر میگذارند.
درب کوتاه ROPP دارید؟ قطر و ارتفاع آن را با دهانه تطبیق دهید
اندازه بیرونی درب برای تعیین سازگاری کافی نیست. ارتفاع ناحیه رزوه، جای حلقه پلمب و محل تماس لاینر باید با دهانه هماهنگ باشند. نمونه خام و نقشه تأمینکننده را ارائه کنید. اگر درب از قبل رزوهکاری شده است، نوع اتصال را مشخص کنید تا مکانیزم ROPP بهاشتباه برای آن سفارش داده نشود.
درب دامنبلند یا چاپدار میخواهید؟ ظاهر پس از رولکردن را معیار خرید قرار دهید
برای درب بلند، محل تماس ابزار با ناحیه رزوه و بخش پایینی اهمیت دارد. اگر چاپ، لاک یا طرح برجسته دارید، نمونه همان نسخه نهایی را برای بررسی بدهید. کیفیت ظاهری را پس از عملیات بسنجید و مشخص کنید چه اثری از تماس ابزار قابلقبول است؛ نمونه بدون چاپ برای تصمیم نهایی کافی نیست.
بطری قطعه خروجی، آرامریز یا اینسرت دارد؟ مراحل نصب را جداگانه تعریف کنید
وجود قطعه اضافی در دهانه میتواند ترتیب مونتاژ و مشخصات بسته را تغییر دهد. روشن کنید این قطعه پیش از درببندی نصب میشود یا نصب آن هم جزو درخواست شماست. سازگاری مجموعه درب، قطعه داخلی و بطری باید بررسی شود؛ دستگاه فرمدهی درب را بهتنهایی مسئول همه مراحل مونتاژ فرض نکنید.
مشخصات درب و تمام اجزای دهانه را یکجا به فروش خرم بدهید تا پیشنهاد، عملیات واقعی بستهبندی شما را پوشش دهد.
گام دوم انتخاب درب بند ROPP؛ نیمهاتوماتیک یا اتوماتیک را با تیراژ و تنوع سفارش بسنجید
انتخاب سطح اتوماسیون باید هزینه نیروی انسانی، تداوم تولید و تعداد تغییر سایز را توجیه کند. پیش از پرداخت، مشخص کنید چه مرحلهای از کار فعلی قرار است سریعتر یا کمخطاتر انجام شود.
برای تولید دستهای، مدل نیمهاتوماتیک چه محدودیتی دارد؟
وقتی قراردادن درب و جابهجایی بطری دستی است، سرعت اپراتور بخشی از ظرفیت خط خواهد بود. گزینه نیمهاتوماتیک را با زمان آمادهکردن، فرمدهی و برداشتن بسته ارزیابی کنید. جایگیری صحیح ظرف و دسترسی ایمن اپراتور نیز باید در بررسی نمونه دیده شوند؛ تعداد چرخه هد، خروجی نهایی را بهتنهایی نشان نمیدهد.
در خط اتوماتیک ROPP، چند هد و چه تغذیهای واقعاً لازم دارید؟
تعداد هد را همراه سرعت پرکن، نحوه انتقال بطری و تأمین پیوسته درب تعیین کنید. اگر انتخاب چندهدی بررسی میشود، کیفیت خروجی هر هد باید قابلارزیابی باشد. افزایش تعداد هد بدون هماهنگی ورودی و خروجی، لزوماً تولید قابلفروش بیشتری ایجاد نمیکند. پیکربندی پیشنهادی باید برای تیراژ شما توضیح فنی داشته باشد.
پس از خودکارشدن خط، چه مهارت و نیرویی همچنان لازم است؟
تأمین درب، نمونهبرداری، تغییر سایز و رسیدگی به ابزار به مسئول مشخص نیاز دارند. هنگام سفارش روشن کنید کدام تنظیمها برای اپراتور آموزشدیده مجاز است و کدام سرویس به تکنسین نیاز دارد. هزینه آموزش و توقف هنگام تغییر محصول را همراه هزینه نیروی روزانه مقایسه کنید تا انتخاب اتوماتیک براساس کل فرایند باشد.
تیراژ هر بستهبندی، تعداد تعویضها در روز و سرعت پرکن موجود را اعلام کنید تا سطح اتوماسیون متناسب با برنامه تولید بررسی شود.
گام سوم سفارش دستگاه ROPP؛ هد، غلتکها و تکیهگاه بطری را دقیق مشخص کنید
هد ROPP مجموعهای از اجزای فرمدهی و اعمال فشار است. سازگاری این اجزا با درب و دهانه، مهمتر از خرید دستگاهی با عنوان کلی «درب بند آلومینیومی» است.
فشار عمودی و ارتفاع هد چگونه برای نمونه شما تعیین میشوند؟
قسمت فشاری هد، درب و لایه آببند داخل آن را روی لبه دهانه مینشاند. این مرحله باید با ارتفاع بطری و طراحی درب هماهنگ باشد. روش تنظیم و ارزیابی نیروی عمودی را بپرسید و بخواهید نتیجه آن با نمونه بسته تأیید شود؛ افزایش فشار، راهحل یکسان تمام ایرادهای نشتی نیست.
غلتک رزوهزن و غلتک پلمب چه مشخصاتی باید داشته باشند؟
غلتک رزوهزن، پوسته را با الگوی رزوه دهانه شکل میدهد و غلتک بخش پایینی، ویژگی پلمب را ایجاد میکند. فرم سطح کاری و موقعیت آنها باید با درب موردنظر هماهنگ باشند. هنگام خرید قطعه یدکی هم فقط ابعاد نصب را ملاک نگیرید؛ مشخصات ابزار، هد و بسته موردتأیید باید قابلشناسایی باشند.
برای چند سایز درب، کدام قطعات همراه دستگاه تحویل میگیرید؟
هر ترکیب درب و بطری را جداگانه فهرست کنید و از فروش بخواهید تغییرات لازم هد، ابزار فرمدهی، مسیر درب و نگهدارنده را مشخص کند. هزینه قطعات اضافه و زمان بازیابی تنظیمات را در پیشفاکتور ببینید. عبارت «قابلتنظیم» زمانی ارزش خرید دارد که محدوده بستههای قابلاجرا روشن باشد.
فهرست سایزها را همراه نقشه دهانه، مشخصات پوسته و نمونه نهایی ارسال کنید تا اقلام تغییر سایز در قیمت دستگاه مشخص شوند.
گام چهارم خرید درب بند ROPP؛ جنس شاسی و ابزار فرمدهی را جداگانه بررسی کنید
ظاهر استیل بدنه، مشخصات غلتک و سایر اجزای هد را مشخص نمیکند. برای مقایسه قیمت، جنس و پوشش قسمتهای مختلف را متناسب با محیط، نظافت و الزامات بستهبندی بخواهید.
در پیشنهاد دستگاه استیل، کدام اجزا باید شناسنامه مشخص داشته باشند؟
جنس پوشش بدنه، میز، قطعات هد و ابزارهای فرمدهی را جداگانه بپرسید. برای غلتکها، مشخصات سطح کاری و امکان تأمین نمونه جایگزین نیز اهمیت دارد. روش پاکسازی و روانکاری مجاز باید روشن باشد تا نظافت یا سرویس نادرست، کیفیت درب و عمر قطعات را تحتتأثیر قرار ندهد.
بدنه آهنی چه زمانی میتواند در مقایسه اقتصادی قرار بگیرد؟
اگر گزینه بدنه آهنی برای سفارش پیشنهاد شد، نوع پوشش و سازگاری آن با رطوبت و نظافت محل را بررسی کنید. صرفهجویی در شاسی نباید باعث نادیدهگرفتن کیفیت هد و قطعات مؤثر بر خروجی شود. هزینه نگهداری بدنه و هزینه ابزار مصرفی را جدا حساب کنید تا مقایسه مالی دقیقتر باشد.
شرایط محیط، روش نظافت و حساسیت ظاهری بسته را اعلام کنید و مشخصات جنس و پوشش اجزای سفارش را در پیشنهاد فنی بخواهید.
گام پنجم نصب درب بند ROPP؛ تأسیسات و مسیر بطری را پیش از ساخت نهایی کنید
راهاندازی موفق به هماهنگی دستگاه با فضای کار، مسیر انتقال و تجهیزات موجود وابسته است. اطلاعات محل نصب باید پیش از نهاییشدن ساخت در اختیار سازنده قرار بگیرد.
برق دستگاه، تغذیه درب و نقاله از چه منبعی تأمین میشوند؟
نوع برق، توان کل و مشخصات اتصال را برای پیکربندی نهایی استعلام کنید. تجهیزات مرتبسازی درب و انتقال بطری ممکن است نیازهای جداگانه داشته باشند. اگر محدودیت تأمین برق دارید، آن را هنگام درخواست قیمت اعلام کنید تا سازگاری مدل پیشنهادی پیش از سفارش بررسی شود، نه پس از ورود دستگاه به کارگاه.
نیاز هوای فشرده با نیروی فرمدهی درب چه تفاوتی دارد؟
اگر مدل پیشنهادی از عملگر پنوماتیک استفاده میکند، فشار و مصرف هوای موردنیاز آن باید مشخص شود. عدد فشار کمپرسور بهتنهایی جای ارزیابی نیروهای واردشده از هد و غلتکها را نمیگیرد. از سازنده، هم الزامات تأمین هوا و هم روش تنظیم و کنترل فرایند بستن را دریافت کنید.
انتقال بطری از پرکن تا درببند و تجهیزات بعدی چگونه هماهنگ میشود؟
ارتفاع نقاله، فاصله بطریها، جهت حرکت و محل تحویل ظرف به هد را با بسته واقعی بررسی کنید. درب باید درست روی دهانه قرار بگیرد و بطری بدون برخورد نامناسب جابهجا شود. محل جمعآوری خروجی و رسیدگی به بسته معیوب را نیز مشخص کنید تا توقف یک بخش، بقیه خط را بیبرنامه متوقف نکند.
ابعاد فضای نصب، مشخصات برق و تصویر مسیر ورود و خروج بطری را برای بررسی اتصال دستگاه ROPP به خط ارسال کنید.
گام آخر؛ استعلام قیمت و خرید دستگاه درب بند ROPP صنعتی از خرم
برای بررسی سفارش در خرم، درخواست را با اطلاعات بسته و نتیجه موردانتظار ثبت کنید. نمونه و مشخصات روشن کمک میکنند امکان ساخت، نوع هد و تجهیزات لازم در پیشنهاد فنی تعیین شوند.
برای استعلام درب بند ROPP چه اطلاعاتی به فروش بدهید؟
- بطری: جنس، ارتفاع، شکل بدنه و نقشه یا نمونه دهانه.
- درب خام: قطر، ارتفاع، مشخصات پوسته، لاینر و طراحی حلقه پلمب.
- اجزای اضافی: آرامریز، قطعه خروجی یا اینسرتی که در مجموعه استفاده میشود.
- هدف تولید: تعداد بسته سالم موردنیاز، ساعت کار و تنوع بستهبندی.
- معیار پذیرش: وضعیت رزوه، بازشدن، نشتی، پلمب و ظاهر درب.
- شرایط اجرا: روش تغذیه درب، تجهیزات خط، فضای نصب و تأسیسات موجود.
قیمت دستگاه ROPP را با کدام اقلام مقایسه کنید؟
هدهای فرمدهی، مجموعه غلتکها، قطعات تغییر سایز، نگهدارنده بطری، تغذیه درب و نقاله را در فهرست قیمت بررسی کنید. امکانات کنترل، ابزار تنظیم و قطعات یدکی اولیه نیز باید مشخص باشند. اختلاف قیمت را براساس تجهیزات تحویلی و نتیجه قابلتعهد بسنجید تا هزینه تکمیل سفارش به بعد از خرید منتقل نشود.
پیش از ثبت سفارش، درباره تست، آموزش و خدمات چه توافقی لازم است؟
با فروش ماشینسازی خرم درباره شرایط بررسی نمونه و امکان ساخت متناسب با بسته خود گفتوگو کنید. نمونه موردتوافق، خروجی قابلتعهد، اقلام تحویل، آموزش تنظیمات، زمان تحویل و شرایط گارانتی و تأمین قطعات را در پیشنهاد کتبی روشن کنید. فهرست همه سایزهای موردنیاز باید در همین توافق دیده شود.
برای شروع خرید دستگاه درب بند ROPP صنعتی، تصویر درب خام و بطری، مشخصات دهانه و تیراژ تولید را به بخش فروش خرم ارسال کنید و پیشنهاد فنی و قیمت متناسب با بستهبندی خود را بخواهید.
جمعبندی خرید دستگاه درب بند ROPP صنعتی
در درببندی ROPP، انتخاب دستگاه باید از خودِ مجموعه «درب و دهانه ظرف» شروع شود، نه از عدد سرعت روی کاتالوگ. قطر و ارتفاع کپ، پروفایل دهانه، کیفیت قرارگیری درپوش، تنظیم رولرها و ظرفیت موردنیاز خط تعیین میکنند چه هد و چه سطح اتوماسیونی برای تولید شما منطقیتر است.
پیش از خرید دستگاه درب بند ROPP صنعتی، نمونه درب و بطری، ابعاد دقیق کپ، کوچکترین و بزرگترین ظرف و تیراژ ساعتی موردنیاز را مشخص کنید. اگر چند سایز ROPP در خط دارید، این موضوع را از ابتدا اعلام کنید تا امکان تغییر سایز و تجهیزات موردنیاز آن قبل از سفارش بررسی شود؛ برای ارزیابی فنی و انتخاب کانفیگ متناسب با محصول واقعی میتوانید مشخصات خط خود را در اختیار ماشین سازی خرم قرار دهید.
برای بررسی کانفیگ مناسب، نمونه یا تصویر درب ROPP و بطری، قطر و ارتفاع کپ، مشخصات دهانه ظرف، تعداد سایزهای مورد استفاده و ظرفیت ساعتی یا روزانه خط را ارسال کنید؛ این اطلاعات کمک میکند دستگاه براساس بستهبندی واقعی شما بررسی شود، نه یک مشخصات عمومی.